
Introduzione
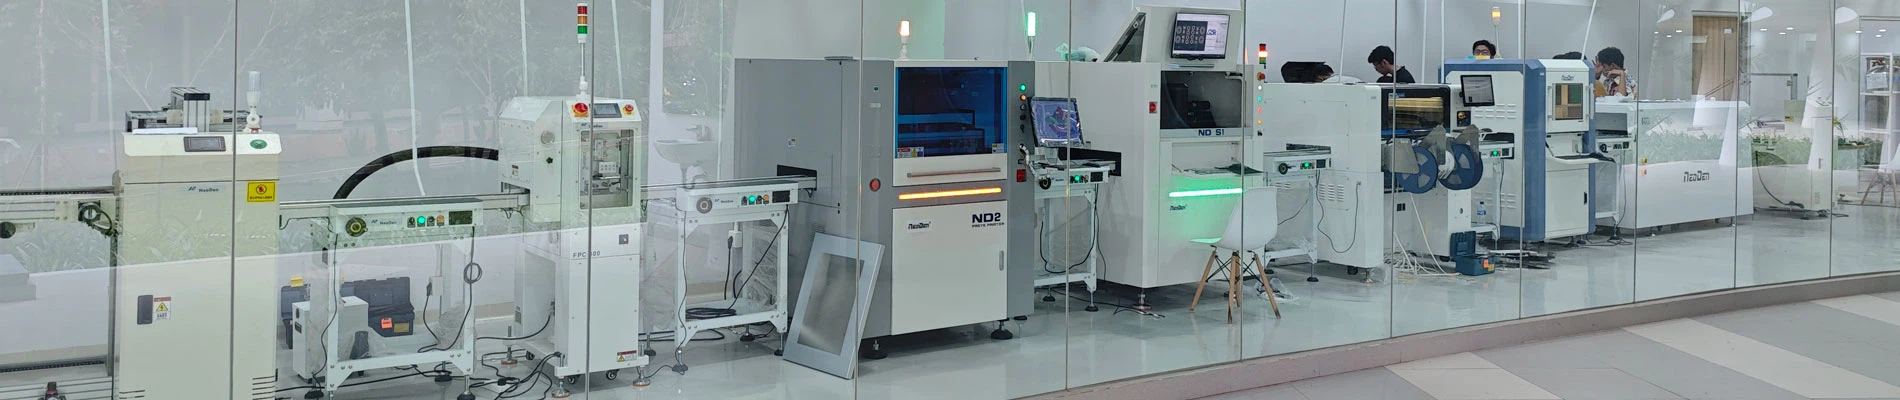
Nell'odierno contesto di mercato in rapida evoluzione, i fornitori di servizi di produzione elettronica si trovano ad affrontare una realtà produttiva estrema, caratterizzata da lotti piccoli, elevata varietà e frequenti cambi di linea. Questo modello ha completamente stravolto la logica del bilanciamento di un’unica e costante linea di produzione tipica della tradizionale produzione ad alti volumi. Come mantenere il funzionamento efficiente dilinee di produzione con tecnologia a montaggio superficiale (SMT).mentre il frequente cambiamento delle specifiche di prodotto è diventato un indicatore chiave della competitività del core digitale delle imprese produttrici di PCBA. La gestione dinamica del pull-rate, come nuova forma di programmazione digitale basata sulla precisione, sta rimodellando i meccanismi operativi delle linee di produzione flessibili.

Un'analisi delle cause profonde degli squilibri Takt Time nelle linee di produzione SMT flessibili
Nella produzione di PCBA in piccoli lotti e ad alta varietà, gli squilibri del takt time sulle linee di produzione spesso non sono causati da un singolo guasto dell'apparecchiatura, ma derivano dagli effetti cumulativi dinamici della produzione alternata di più varietà di prodotti. Esistono differenze significative nei tempi di elaborazione per circuiti stampati con specifiche diverse nei vari processi, inclusistampa a stampino, Ispezione della pasta saldante 3D, posizionamento ad alta velocità, posizionamento multifunzione esaldatura a rifusione. Ad esempio, quando il numero di componenti a montaggio superficiale aumenta da 200 a 800, il tempo ciclo effettivo della macchina di posizionamento può moltiplicarsi, mentre la velocità di trasporto del forno di rifusione deve essere strettamente limitata in base alla capacità termica del prodotto. Questa disparità nei tempi di lavorazione tra i processi porta direttamente a frequenti spostamenti nei colli di bottiglia della linea di produzione.
La tradizionale gestione del pull-rate fisso utilizza il tempo statico del processo più lento come riferimento del takt time per l'intera linea. Sebbene questo approccio garantisca la continuità fisica della linea di produzione, sacrifica notevolmente i tassi di utilizzo di altre apparecchiature ad alte prestazioni, con conseguente grave sottoutilizzo della capacità produttiva. Allo stesso tempo, i frequenti cambi manuali e i cambi di prodotto fuori dalla linea possono facilmente portare a tempi di inattività della linea, causando un calo significativo dell'efficacia complessiva delle apparecchiature (OEE) della linea.
Meccanismo di feedback dinamico del pull-rate basato sul dashboard digitale
Il prerequisito fondamentale per implementare la gestione dinamica della velocità di pull è stabilire un sistema di feedback digitale in grado di raccogliere e analizzare in tempo reale le condizioni operative delle apparecchiature. Abbiamo implementato gateway di raccolta dati IoT in ogni postazione di lavoro chiave sulla linea di posizionamento PCBA. Attraverso protocolli di comunicazione standard, il sistema è in grado di leggere in tempo reale i cicli di lavorazione deistampanti per stampini, SMTmacchine per il posizionamentoe sistemi di ispezione ottica in linea con precisione al millisecondo. Questi dati grezzi vengono consolidati nel dashboard digitale centrale della linea di produzione.
Il cruscotto digitale non è più solo una visualizzazione dei dati di produzione; utilizza invece algoritmi integrati per calcolare in tempo reale il takt time dinamico per il segmento di produzione corrente. Quando il takt time si discosta dal valore preimpostato a causa di eventi sporadici, come uno scarso prelievo dei componenti da parte della macchina di posizionamento, ritardi del trasportatore o disallineamento dei componenti, il sistema di controllo del cruscotto rileva automaticamente questa fluttuazione. Confrontando il tempo di produzione effettivo visualizzato sul dashboard corrente con il tempo di ciclo teorico, il sistema calcola un coefficiente di collo di bottiglia e, entro cinque secondi, invia automaticamente istruzioni di messa a punto ai binari del trasportatore di tutte le apparecchiature lungo l'intera linea. Ciò consente la regolazione proattiva della velocità operativa della linea, evitando l'attesa di arretrati di materiale localizzati o di schede vuote.
Algoritmo di controllo a circuito chiuso per velocità di trazione dinamica e coordinazione dei materiali
Nella gestione dinamica del flessibileLinee di produzione SMT, gli aggiustamenti del tasso di pull devono mantenere la sincronizzazione e il coordinamento assoluti con la catena di approvvigionamento dei materiali sottostanti. Il nostro sistema di pianificazione digitale e di precisione utilizza un algoritmo di controllo adattivo a circuito chiuso. Quando il sistema rileva che il lotto successivo di materiali è entrato nell'area di preparazione dell'officina SMT e che i rack dei materiali, gli stampini e i programmi necessari per il cambio della linea sono stati verificati, l'algoritmo avvia una regolazione graduale della velocità di estrazione in base alla quantità di lavorazione rimanente del prodotto corrente sulla linea.
Se la consegna del materiale subisce un leggero ritardo inferiore a un minuto, il sistema ridurrà in modo proattivo la velocità di avanzamento del cartone nel processo precedente, consentendo all'intera linea di produzione di procedere per inerzia a una velocità leggermente ridotta senza fermarsi. Al contrario, se la preparazione del materiale e del programma viene completata prima del previsto e vi è un eccesso di capacità nelle stazioni di ispezione e imballaggio a valle, il sistema utilizzerà un algoritmo dinamico di pull-rate per aumentare la velocità della catena di trasporto delle attrezzature del 5-8% per recuperare la capacità produttiva persa a causa del precedente cambio di linea. Questo controllo a circuito chiuso, basato sui dati e vincolato dalla disponibilità del materiale, conferisce al takt time di produzione una flessibilità dinamica simile alla respirazione.
Vantaggi completi della pianificazione dettagliata su linee di produzione flessibili
Implementando la gestione dinamica dell'aumento della velocità e la pianificazione digitale a grana fine, il livello di produzione snella nell'elaborazione PCBA è stato notevolmente migliorato. In un ambiente di produzione reale caratterizzato da un'elevata varietà di prodotti e lotti di piccole dimensioni, il tasso di squilibrio del takt time tra le apparecchiature della linea di produzione è stato ridotto con successo entro il 6%. Ciò non solo mantiene il tasso di utilizzo delle apparecchiature SMT su ciascuna postazione di lavoro a un livello elevato, superiore all'85%, ma porta anche a una netta riduzione del materiale arretrato online, ovvero dell'inventario WIP (work-in-progress). Poiché il tasso di pull può essere regolato in base alle condizioni operative effettive, il numero di interruzioni di linea non pianificate causate da arretrati di materiale nei processi a monte o da carenza di materiale nei processi a valle è stato ridotto del 70%.
Ancora più importante, questa strategia di pianificazione digitale riduce la dipendenza dall’esperienza individuale degli operatori in loco. Ha completamente trasformato il modello di gestione tradizionale, in cui i supervisori senior della linea dovevano adattare i tempi della linea di produzione in base all’intuizione, in un processo decisionale scientifico guidato da calcoli precisi provenienti da un sistema digitale e dal coordinamento delle apparecchiature automatizzate, fornendo all’azienda una maggiore capacità produttiva flessibile e costi operativi inferiori.
Nel contesto della tendenza verso una produzione flessibile SMT ad alta densità e multivarietà, un approccio rozzo alla gestione del takt time in loco non è più in grado di mantenere un equilibrio tra qualità del processo ed efficienza produttiva. Il controllo preciso e dinamico della velocità di pull e i sistemi avanzati di dashboard digitale sono gli strumenti chiave per superare i colli di bottiglia della capacità produttiva ed eliminare gli sprechi sulla linea di produzione.

Profilo Aziendale
- Fondata nel 2010 con 200+ dipendenti e 27,000+ mq. fabbrica di diritti di proprietà indipendenti, per garantire la gestione standard e ottenere gli effetti più economici, oltre a risparmiare sui costi.
- Possedeva il proprio centro di lavoro, esperti assemblatori, tester e ingegneri di controllo qualità, per garantire le forti capacità di produzione, qualità e consegna delle macchine NeoDen.
- 40+ partner globali coperti in Asia, Europa, America, Oceania e Africa, per servire con successo 10000+ utenti in tutto il mondo, per garantire un servizio locale migliore e più rapido e una risposta rapida.
- 3 diversi team di ricerca e sviluppo con un totale di 25+ ingegneri professionisti di ricerca e sviluppo, per garantire sviluppi migliori e più avanzati e nuove innovazioni.
- Tecnici di supporto e assistenza in inglese qualificati e professionali, per garantire una risposta rapida entro 8 ore, la soluzione viene fornita entro 24 ore.
- L'unico tra tutti i produttori cinesi che hanno registrato e approvato CE da TUV NORD.
- NeoDen fornisce supporto tecnico e assistenza per tutta la vita per tutte le macchine NeoDen, inoltre, aggiornamenti software regolari basati sulle esperienze di utilizzo e sulle effettive richieste quotidiane da parte degli utenti finali.