
Storia
Il montaggio superficiale era originariamente chiamato "montaggio planare". [1]
La tecnologia a montaggio superficiale fu sviluppata negli anni '60 e divenne ampiamente utilizzata a metà degli anni '80. Alla fine degli anni '90, la grande maggioranza degli assemblaggi di circuiti stampati elettronici ad alta tecnologia erano dominati da dispositivi di montaggio superficiale. Gran parte del lavoro pioneristico in questa tecnologia è stato fatto da IBM . L'approccio progettuale dimostrato per la prima volta da IBM nel 1960 su un computer su piccola scala è stato successivamente applicato al Computer digitale di lancio del veicolo utilizzato nell'unità di strumenti che ha guidato tutti i veicoli Saturn IB e Saturn V. [2] I componenti sono stati ridisegnati meccanicamente per avere piccole linguette metalliche o tappi terminali che potrebbero essere saldati direttamente sulla superficie del PCB. I componenti sono diventati molto più piccoli e il posizionamento dei componenti su entrambi i lati di una scheda è diventato molto più comune con il montaggio su superficie rispetto al foro passante, consentendo densità del circuito molto più elevate e schede circuitali più piccole e, a loro volta, macchine o sottogruppi contenenti le schede.
Spesso solo i giunti di saldatura tengono le parti sul tabellone; in rari casi le parti sul lato inferiore o "secondo" del pannello possono essere fissate con un punto di adesivo per impedire ai componenti di cadere all'interno di forni di rifusione se la parte ha dimensioni o peso elevati. [ citazione necessaria ] L'adesivo è talvolta usato per tenere i componenti SMT sul lato inferiore di una scheda se si utilizza un processo di saldatura ad onda per saldare simultaneamente componenti SMT e fori passanti. In alternativa, i componenti SMT e foro passante possono essere saldati sullo stesso lato di una scheda senza adesivo se le parti SMT vengono prima saldate a riflusso, quindi viene utilizzata una maschera di saldatura selettiva per evitare che la saldatura trattiene quelle parti in posizione dal riflusso e parti fluttuanti durante la saldatura ad onda. Il montaggio su superficie si presta bene ad un alto grado di automazione, riducendo il costo del lavoro e aumentando notevolmente i tassi di produzione.
Al contrario, SMT non si presta bene alla fabbricazione manuale o a bassa automazione, che è più economica e veloce per la prototipazione one-off e per la produzione su piccola scala, e questo è uno dei motivi per cui molti componenti passanti sono ancora realizzati. Alcuni SMD possono essere saldati con un saldatore manuale a temperatura controllata, ma sfortunatamente, quelli che sono molto piccoli o hanno un passo di piombo troppo fine sono impossibili da saldare manualmente senza costose apparecchiature di riflusso per saldatura ad aria calda [ dubbia - discutere ]. Gli SMD possono essere da un quarto a un decimo delle dimensioni e del peso, e da metà a un quarto del costo delle parti equivalenti a foro passante, ma d'altra parte, i costi di una determinata parte SMT e di un equivalente attraverso -una parte può essere abbastanza simile, anche se raramente la parte SMT è più costosa.
Abbreviazioni comuni
Termini diversi descrivono i componenti, la tecnica e le macchine utilizzate nella produzione. Questi termini sono elencati nella seguente tabella:
| Termine SMp | Forma estesa |
|---|---|
| SMD | Dispositivi a montaggio superficiale (componenti attivi, passivi ed elettromeccanici) |
| SMT | Tecnologia a montaggio superficiale (tecnologia di assemblaggio e montaggio) |
| SMA | Montaggio a montaggio superficiale (modulo assemblato con SMT) |
| SMC | Componenti per montaggio superficiale (componenti per SMT) |
| SMP | Pacchetti a montaggio superficiale (moduli caso SMD) |
| PMI | Attrezzature per montaggio superficiale (macchine di assemblaggio SMT) |
Tecniche di assemblaggio

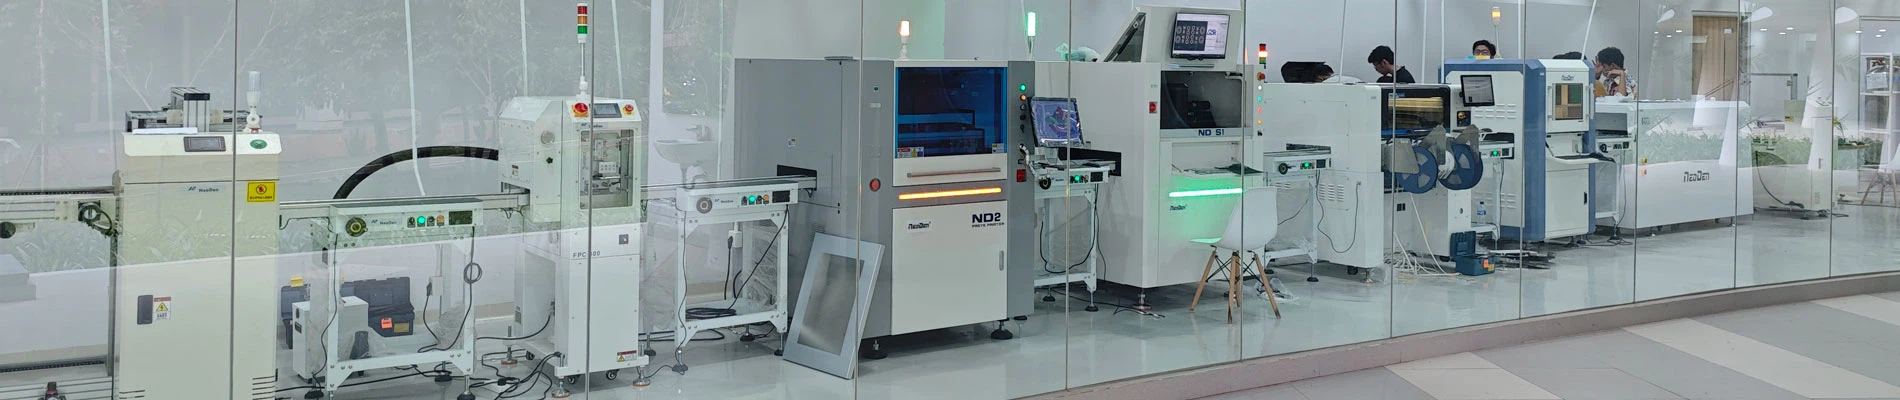
Dove i componenti devono essere posizionati, il circuito stampato ha normalmente pastiglie di rame piatte, in genere stagno , argento o dorate senza fori, chiamate piastre di saldatura. La pasta per saldatura , una miscela appiccicosa di fondente e minuscole particelle di lega di saldatura, viene dapprima applicata a tutte le piazzole di saldatura con uno stampo in acciaio inossidabile o nichel utilizzando un processo di stampa serigrafica . Può anche essere applicato da un meccanismo di stampa a getto, simile a una stampante a getto d' inchiostro . Dopo aver incollato, le schede procedono quindi verso le macchine pick-and-place , dove vengono posizionate su un nastro trasportatore. I componenti da posizionare sulle schede vengono solitamente consegnati alla linea di produzione in nastri di carta / plastica avvolti su bobine o tubi di plastica. Alcuni grandi circuiti integrati vengono consegnati in vassoi privi di elettricità statica. Le macchine pick-and-place a controllo numerico rimuovono le parti dai nastri, tubi o vassoi e li posizionano sul PCB. [3]
Le schede vengono quindi convogliate nel forno di saldatura a riflusso . Entrano prima in una zona di preriscaldamento, dove la temperatura della scheda e tutti i componenti sono gradualmente aumentati uniformemente. Le schede quindi entrano in una zona in cui la temperatura è abbastanza elevata da sciogliere le particelle di saldatura nella pasta di saldatura, legando i conduttori del componente alle pastiglie sul circuito stampato. La tensione superficiale della saldatura fusa aiuta a mantenere i componenti in posizione e, se le geometrie delle piastre saldanti sono progettate correttamente, la tensione superficiale allinea automaticamente i componenti sui pad.
Esistono numerose tecniche per il riflusso delle saldature. Uno è quello di utilizzare lampade a infrarossi ; questo è chiamato reflow infrarosso. Un altro è usare una convezione di gas caldo . Un'altra tecnologia che sta tornando alla ribalta è costituita da liquidi fluorocarburi speciali con alti punti di ebollizione che utilizzano un metodo chiamato reflow in fase vapore. A causa di preoccupazioni ambientali, questo metodo stava cadendo in disuso fino all'introduzione di una legislazione senza piombo che richiedeva controlli più rigorosi sulla saldatura. Alla fine del 2008, la saldatura a convezione era la tecnologia di riflusso più diffusa che utilizzava aria standard o gas azoto. Ogni metodo ha i suoi vantaggi e svantaggi. Con il reflow a infrarossi, il progettista della scheda deve disporre la scheda in modo che i componenti corti non cadano nell'ombra dei componenti alti. La posizione dei componenti è meno ristretta se il progettista sa che durante la produzione verrà utilizzata la rifasatura in fase vapore o la saldatura a convezione. Dopo la saldatura a riflusso, alcuni componenti irregolari o sensibili al calore possono essere installati e saldati a mano, o in un'automazione su larga scala, mediante fascio a infrarossi focalizzati (FIB) o apparecchiature di convezione localizzate.
Se il circuito stampato è a doppia faccia, questo processo di stampa, posizionamento e rifusione può essere ripetuto utilizzando la pasta saldante o la colla per mantenere i componenti in posizione. Se viene utilizzato un processo di saldatura ad onda , le parti devono essere incollate alla scheda prima della lavorazione per evitare che si spostino quando la pasta saldante che le tiene in posizione viene sciolta.
Dopo la saldatura, le schede possono essere lavate per rimuovere i residui di flusso e le sfere di saldatura vaganti che potrebbero cortocircuitare i conduttori dei componenti ravvicinati. Il flusso di colofonia viene rimosso con solventi al fluorocarbonio, alto punto di infiammabilità solventi idrocarburici o solventi a basso flash, ad es. limonene (derivato da bucce d'arancia) che richiedono cicli di risciacquo o di asciugatura supplementari. I fondenti idrosolubili vengono rimossi con acqua deionizzata e detergente, seguito da un getto d'aria per rimuovere rapidamente l'acqua residua. Tuttavia, la maggior parte degli assemblaggi elettronici sono realizzati utilizzando un processo "No-Clean" in cui i residui di flusso sono progettati per essere lasciati sul circuito stampato, poiché sono considerati innocui. Ciò consente di risparmiare costi di pulizia, velocizza il processo di produzione e riduce gli sprechi. Tuttavia, in genere si consiglia di lavare l'assieme, anche quando viene utilizzato un processo "No-Clean", quando l'applicazione utilizza segnali ad altissima frequenza (oltre 1 GHz). Un altro motivo per rimuovere i residui non puliti è migliorare l'adesione dei rivestimenti conformi e dei materiali di sottofondo. [4] Indipendentemente dalla pulizia o meno di questi PCB, l'attuale tendenza del settore suggerisce di rivedere attentamente un processo di assemblaggio di PCB dove viene applicato "No-Clean", poiché i residui di flussante intrappolati sotto componenti e schermi RF possono influenzare la resistenza di isolamento superficiale (SIR), specialmente su schede ad alta densità di componenti. [5]
Alcuni standard di produzione, come quelli scritti dall'IPC - Association Connecting Electronics Industries richiedono la pulizia a prescindere dal tipo di flusso di saldatura utilizzato per garantire una scheda completamente pulita. Una pulizia corretta rimuove tutte le tracce di flusso di saldatura, nonché lo sporco e altri contaminanti che potrebbero essere invisibili a occhio nudo. No-Clean o altri processi di saldatura possono lasciare "residui bianchi" che, secondo IPC, sono accettabili "purché questi residui siano stati qualificati e documentati come benigni". [6] Tuttavia, mentre ci si aspetta che i negozi conformi allo standard IPC rispettino le condizioni dell'associazione a bordo, non tutti gli stabilimenti di produzione applicano lo standard IPC, né sono tenuti a farlo. Inoltre, in alcune applicazioni, come l'elettronica di fascia bassa, tali metodi di produzione rigorosi sono eccessivi sia in termini di costi che di tempo.
Infine, le schede vengono ispezionate visivamente per componenti mancanti o disallineati e per il bridging delle saldature. Se necessario, vengono inviati a una stazione di rilavorazione in cui un operatore umano ripara eventuali errori. Di solito vengono inviati alle stazioni di test (test in-circuit e / o test funzionali) per verificare che funzionino correttamente. I sistemi di ispezione ottica automatica (AOI) sono comunemente usati nella produzione di PCB. Questa tecnologia si è dimostrata altamente efficiente per miglioramenti di processo e risultati di qualità. [7]
vantaggi
I principali vantaggi di SMT rispetto alla vecchia tecnica a foro passante sono:
Componenti più piccoli
Densità dei componenti molto più elevata (componenti per area unitaria) e molti altri collegamenti per componente.
I componenti possono essere posizionati su entrambi i lati del circuito stampato.
Maggiore densità di connessioni poiché i fori non bloccano lo spazio di routing sui livelli interni, né sui layer back-side se i componenti sono montati su un solo lato del PCB.
Piccoli errori nel posizionamento dei componenti vengono corretti automaticamente quando la tensione superficiale della lega di saldatura fusa trascina i componenti in allineamento con le piazzole di saldatura. (D'altro canto, i componenti del foro passante non possono essere leggermente disallineati, perché una volta che i conduttori attraversano i fori, i componenti sono completamente allineati e non possono spostarsi lateralmente fuori allineamento.)
Migliori prestazioni meccaniche in condizioni di urti e vibrazioni (in parte a causa della minore massa e in parte a causa del minore sbalzo)
Bassa resistenza e induttanza alla connessione; di conseguenza, meno effetti di segnale RF indesiderati e prestazioni ad alta frequenza migliori e più prevedibili.
Migliori prestazioni EMC (minori emissioni irradiate) a causa della minore area del circuito di radiazione (a causa del pacchetto più piccolo) e della minore induttanza del piombo. [8]
Meno fori devono essere perforati. (La perforazione dei PCB richiede tempo e denaro.)
Riduzione dei costi iniziali e dei tempi di installazione per la produzione di massa, utilizzando apparecchiature automatizzate.
Assemblaggio automatizzato più semplice e veloce. Alcune macchine di posizionamento sono in grado di posizionare oltre 136.000 componenti all'ora.
Molte parti SMT costano meno delle parti equivalenti a foro passante.
Un pacchetto di montaggio superficiale è preferito quando è richiesto un pacchetto a basso profilo o lo spazio disponibile per il montaggio del pacchetto è limitato. Man mano che i dispositivi elettronici diventano più complessi e lo spazio disponibile viene ridotto, aumenta la desiderabilità di un pacchetto di montaggio superficiale. Contemporaneamente, con l'aumentare della complessità del dispositivo, aumenta il calore generato dall'operazione. Se il calore non viene rimosso, la temperatura del dispositivo aumenta la durata operativa. Pertanto è altamente desiderabile sviluppare pacchetti di montaggio superficiale aventi un'elevata conduttività termica . [9]
svantaggi
SMT non è adatto per componenti di grandi dimensioni, ad alta potenza o ad alta tensione, ad esempio nei circuiti di potenza. [ Citazione necessaria ] È comune combinare SMT e costruzione a foro passante, con trasformatori , semiconduttori di potenza dissipati termicamente, condensatori di dimensioni fisiche , fusibili, connettori, ecc. montati su un lato del PCB attraverso i fori.
SMT non è adatto come unico metodo di fissaggio per componenti soggetti a frequenti stress meccanici, come i connettori utilizzati per interfacciarsi con dispositivi esterni che sono frequentemente collegati e staccati. [ Citazione necessaria ]
Le connessioni di saldatura degli SMD possono essere danneggiate dai composti di invasatura che attraversano il ciclo termico.
L'assemblaggio manuale del prototipo o la riparazione a livello di componenti è più difficile e richiede operatori esperti e strumenti più costosi, a causa delle piccole dimensioni e delle spaziature tra i conduttori di molti SMD. [10] La manipolazione di piccoli componenti SMT può essere difficile, richiedendo una pinzetta, a differenza di quasi tutti i componenti del foro passante. Mentre i componenti del foro passante rimarranno in posizione (sotto la forza gravitazionale) una volta inseriti e possono essere fissati meccanicamente prima della saldatura piegando due cavi sul lato saldato della scheda, gli SMD possono essere facilmente spostati fuori luogo con un tocco di saldatura ferro. Senza l'abilità di esperti, quando si salda manualmente o dissaldando un componente, è facile riflettere accidentalmente la saldatura di un componente SMT adiacente e spostarlo involontariamente, cosa che è quasi impossibile fare con i componenti del foro passante.
Molti tipi di pacchetti di componenti SMT non possono essere installati nei socket, il che semplifica l'installazione o lo scambio di componenti per la modifica di un circuito e la facile sostituzione dei componenti guasti. (Praticamente tutti i componenti del foro passante possono essere inseriti.)
Gli SMD non possono essere utilizzati direttamente con le breadboard plug-in (un rapido strumento di prototipazione snap-and-play), richiedendo una scheda PCB personalizzata per ogni prototipo o il montaggio dell'SMD su un supporto pin-leaded. Per la prototipazione attorno a un componente SMD specifico, è possibile utilizzare una scheda di breakout meno costosa . Inoltre, è possibile utilizzare protocolli in stile stripboard , alcuni dei quali includono pad per componenti SMD di dimensioni standard. Per la prototipazione, è possibile utilizzare il breadboarding " dead bug ". [11]
Le dimensioni dei giunti di saldatura in SMT diventano molto più piccole man mano che si fanno progressi nella tecnologia del passo ultra-fine. L'affidabilità dei giunti di saldatura diventa più preoccupante, poiché è consentito un numero sempre minore di saldature per ogni giunto. Lo svuotamento è un difetto comunemente associato ai giunti di saldatura, specialmente quando si fa scorrere una pasta saldante nell'applicazione SMT. La presenza di vuoti può deteriorare la forza articolare e alla fine portare all'insuccesso dell'articolazione. [12] [13]
Gli SMD, che di solito sono più piccoli dei componenti equivalenti a foro passante, hanno meno area di superficie per la marcatura, richiedono codici di identificazione delle parti marcati o valori dei componenti più criptici e più piccoli, spesso richiedono la lettura di ingrandimenti, mentre un componente a foro passante più grande potrebbe essere letto e identificato da occhio nudo. Questo è uno svantaggio per la prototipazione, la riparazione o la rilavorazione e, eventualmente, per l'impostazione della produzione.
Rework

I componenti difettosi montati sulla superficie possono essere riparati utilizzando i saldatori (per alcune connessioni) o utilizzando un sistema di rilavorazione senza contatto. Nella maggior parte dei casi, un sistema di rilavorazione è la scelta migliore perché SMD funziona con un saldatore richiede abilità considerevoli e non è sempre fattibile.
La rilavorazione di solito corregge qualche tipo di errore, generato da uomo o macchina, e include i seguenti passaggi:
Melt solder e rimuovere componente (s)
Rimuovere la saldatura residua
Stampare pasta saldante su PCB, direttamente o per erogazione
Posiziona un nuovo componente e rifletti.
A volte centinaia o migliaia di parti uguali devono essere riparate. Tali errori, se dovuti all'assemblaggio, vengono spesso rilevati durante il processo. Tuttavia, un nuovo livello di rilavorazione si verifica quando il guasto dei componenti viene rilevato troppo tardi e forse non viene notato fino a quando l'utente finale del dispositivo in produzione non lo sperimenta. La rilavorazione può essere utilizzata anche se i prodotti di valore sufficiente per giustificarlo richiedono revisione o reingegnerizzazione, forse per modificare un singolo componente basato su firmware. La rilavorazione in grandi volumi richiede un'operazione progettata per questo scopo.
Esistono essenzialmente due metodi di saldatura / dissaldatura senza contatto: saldatura e saldatura a infrarossi con gas caldo [14] .
infrarosso
Con la saldatura a infrarossi, l'energia per il riscaldamento del giunto di saldatura viene trasmessa da radiazioni elettromagnetiche a onde lunghe o corte.
vantaggi:
Facile configurazione
Non è richiesta aria compressa
Nessun requisito per ugelli diversi per molte forme e dimensioni dei componenti, riducendo i costi e la necessità di sostituire gli ugelli
Reazione veloce della sorgente a infrarossi (dipende dal sistema utilizzato)
svantaggi:
Le aree centrali saranno riscaldate più delle aree periferiche
Il controllo della temperatura è meno preciso e potrebbero esserci picchi
I componenti vicini devono essere schermati dal calore per evitare danni, il che richiede un tempo aggiuntivo per ogni tavola
La temperatura della superficie dipende dall'albedo del componente : le superfici scure saranno riscaldate più delle superfici più chiare
La temperatura dipende inoltre dalla forma della superficie. La perdita convettiva di energia ridurrà la temperatura del componente
Nessuna atmosfera di reflow possibile
Gas caldo
Durante la saldatura a gas caldo, l'energia per il riscaldamento del giunto di saldatura viene trasmessa da un gas caldo. Questo può essere aria o gas inerte ( azoto ).
vantaggi:
Simulazione dell'atmosfera del forno di riflusso
Alcuni sistemi consentono il passaggio tra aria calda e azoto
Gli ugelli standard e specifici dei componenti consentono un'elevata affidabilità e un'elaborazione più rapida
Consentire profili di saldatura riproducibili
Riscaldamento efficiente, è possibile trasferire grandi quantità di calore
Anche il riscaldamento dell'area della scheda interessata
La temperatura del componente non supererà mai la temperatura del gas regolata
Raffreddamento rapido dopo il riflusso, con conseguente saldatura a grani piccoli (dipende dal sistema utilizzato)
svantaggi:
La capacità termica del generatore di calore provoca una reazione lenta in cui i profili termici possono essere distorti (dipende dal sistema utilizzato)
Pacchi
I componenti a montaggio superficiale sono solitamente più piccoli rispetto ai loro equivalenti con cavi e sono progettati per essere gestiti dalle macchine piuttosto che dagli umani. L'industria dell'elettronica ha forme e dimensioni del pacchetto standardizzate (il principale ente di standardizzazione è JEDEC ). Questi includono:
I codici riportati nella tabella qui sotto di solito indicano la lunghezza e la larghezza dei componenti in decimi di millimetro o centesimo di pollice. Ad esempio, un componente metrico 2520 è 2,5 mm per 2,0 mm che corrisponde approssimativamente a 0,10 pollici per 0,08 pollici (quindi, la dimensione imperiale è 1008). Le eccezioni si verificano per imperiale nelle due dimensioni passive rettangolari più piccole. I codici metrici rappresentano ancora le dimensioni in mm, anche se i codici delle dimensioni imperiali non sono più allineati. Problematicamente, alcuni produttori stanno sviluppando componenti metrici 0201 con dimensioni di 0,25 mm x 0,125 mm (0,0098 in × 0,0049 pollici), [15] ma il nome imperiale 01005 è già utilizzato per 0,4 mm × 0,2 mm (0,0157 in × 0,0079 in ) pacchetto. Queste dimensioni sempre più piccole, in particolare 0201 e 01005, possono a volte rappresentare una sfida dal punto di vista della producibilità o dell'affidabilità. [16]


Pacchetti a due terminali
Componenti passivi rettangolari
Principalmente resistori e condensatori .
| Pacchetto | Dimensioni approssimative, lunghezza × larghezza | Resistenza tipica potenza nominale (W) | ||
|---|---|---|---|---|
| metrico | Imperiale | |||
| 0201 | 008.004 | 0,25 mm × 0,125 mm | 0,010 in × 0,005 pollici | |
| 03015 | 009.005 | 0,3 mm × 0,15 mm | 0,012 in × 0,006 pollici | 0,02 [17] |
| 0402 | 01005 | 0,4 mm × 0,2 mm | 0,016 in × 0,008 pollici | 0,031 [18] |
| 0603 | 0201 | 0,6 mm × 0,3 mm | 0,02 in × 0,01 pollici | 0,05 [18] |
| 1005 | 0402 | 1,0 mm × 0,5 mm | 0,04 in × 0,02 in | 0,062 [19] -0,1 [18] |
| 1608 | 0603 | 1,6 mm × 0,8 mm | 0,06 in × 0,03 in | 0,1 [18] |
| 2012 | 0805 | 2,0 mm × 1,25 mm | 0,08 in × 0,05 pollici | 0,125 [18] |
| 2520 | 1008 | 2,5 mm × 2,0 mm | 0,10 in × 0,08 in | |
| 3216 | 1206 | 3,2 mm × 1,6 mm | 0,125 in × 0,06 pollici | 0,25 [18] |
| 3225 | 1210 | 3,2 mm × 2,5 mm | 0,125 in × 0,10 in | 0,5 [18] |
| 4516 | 1806 | 4,5 mm × 1,6 mm | 0,18 in × 0,06 in [20] | |
| 4532 | 1812 | 4,5 mm × 3,2 mm | 0,18 in × 0,125 in | 0,75 [18] |
| 4564 | 1825 | 4,5 mm × 6,4 mm | 0,18 in × 0,25 in | 0,75 [18] |
| 5025 | 2010 | 5,0 mm × 2,5 mm | 0.20 in × 0.10 in | 0,75 [18] |
| 6332 | 2512 | 6,3 mm × 3,2 mm | 0,25 in × 0,125 in | 1 [18] |
| 7451 | 2920 | 7,4 mm × 5,1 mm | 0,29 in × 0.20 in [21] | |
Condensatori di tantalio [22] [23]
| Pacchetto | Lunghezza, tip. Larghezza ×, tip. × altezza, max. |
|---|---|
| EIA 2012-12 ( KEMET R, AVX R) | 2,0 mm × 1,3 mm × 1,2 mm |
| EIA 3216-10 (KEMET I, AVX K) | 3,2 mm × 1,6 mm × 1,0 mm |
| EIA 3216-12 (KEMET S, AVX S) | 3,2 mm × 1,6 mm × 1,2 mm |
| EIA 3216-18 (KEMET A, AVX A) | 3,2 mm × 1,6 mm × 1,8 mm |
| EIA 3528-12 (KEMET T, AVX T) | 3,5 mm × 2,8 mm × 1,2 mm |
| EIA 3528-21 (KEMET B, AVX B) | 3,5 mm × 2,8 mm × 2,1 mm |
| EIA 6032-15 (KEMET U, AVX W) | 6,0 mm × 3,2 mm × 1,5 mm |
| EIA 6032-28 (KEMET C, AVX C) | 6,0 mm × 3,2 mm × 2,8 mm |
| EIA 7260-38 (KEMET E, AVX V) | 7,2 mm × 6,0 mm × 3,8 mm |
| EIA 7343-20 (KEMET V, AVX Y) | 7,3 mm × 4,3 mm × 2,0 mm |
| EIA 7343-31 (KEMET D, AVX D) | 7,3 mm × 4,3 mm × 3,1 mm |
| EIA 7343-43 (KEMET X, AVX E) | 7,3 mm × 4,3 mm × 4,3 mm |
Condensatori in alluminio [24] [25] [26]
| Pacchetto | Dimensioni |
|---|---|
| Panasonic / CDE A, Chemi-Con B | 3,3 mm × 3,3 mm |
| Panasonic B, Chemi-Con D | 4,3 mm × 4,3 mm |
| Panasonic C, Chemi-Con E | 5,3 mm × 5,3 mm |
| Panasonic D, Chemi-Con F | 6,6 mm × 6,6 mm |
| Panasonic E / F, Chemi-Con H | 8,3 mm × 8,3 mm |
| Panasonic G, Chemi-Con J | 10,3 mm × 10,3 mm |
| Chemi-Con K | 13,0 mm × 13,0 mm |
| Panasonic H | 13,5 mm × 13,5 mm |
| Panasonic J, Chemi-Con L | 17,0 mm × 17,0 mm |
| Panasonic K, Chemi-Con M | 19,0 mm × 19,0 mm |
Diodo a profilo ridotto (SOD)
| Pacchetto | Dimensioni |
|---|---|
| SOD-923 | 0,8 × 0,6 × 0,4 mm [27] [28] [29] |
| SOD-723 | 1,4 × 0,6 × 0,59 mm [30] |
| SOD-523 (SC-79) | 1,25 × 0,85 × 0,65 mm [31] |
| SOD-323 (SC-90) | 1,7 × 1,25 × 0,95 mm [32] |
| SOD-128 | 5 × 2,7 × 1,1 mm [33] |
| SOD-123 | 3.68 × 1.17 × 1.60 mm [34] |
| SOD-80C | 3,50 × ⌀ 1,50 mm [35] |
Faccia senza piombo per elettrodi metallici [36] ( MELF )
Principalmente resistori e diodi ; componenti a forma di barile, le dimensioni non corrispondono a quelle dei riferimenti rettangolari per codici identici.
| Pacchetto | Dimensioni, lunghezza × diametro | Grado di resistenza tipico | |
|---|---|---|---|
| Potenza (W) | Tensione (V) | ||
| MicroMelf (MMU), 0102 | 2,2 mm × 1,1 mm | 0,2-0,3 | 150 |
| MiniMelf (MMA), 0204 | 3,6 mm × 1,4 mm | ,25-,4 | 200 |
| Melf (MMB), 0207 | 5,8 mm × 2,2 mm | 0,4-1,0 | 300 |
DO-214 [ modifica ]
Comunemente usato per raddrizzatore, Schottky e altri diodi
| Pacchetto | Dimensioni (cavi inclusi) |
|---|---|
| DO-214AA (SMB) | 5,30 × 3,60 × 2,25 mm [37] |
| DO-214AB (SMC) | 7,95 × 5,90 × 2,25 mm [37] |
| DO-214AC (SMA) | 5,20 × 2,60 × 2,15 mm [37] |
Pacchetti a tre e quattro terminali
Transistor a profilo ridotto (SOT)
SOT-23 (TO-236-3) (SC-59): 2.9 mm × 1.3 / 1.75 mm × 1.3 mm corpo: tre terminali per un transistor [38]
SOT-89 (TO-243) [39] (SC-62): [40] 4,5 mm × 2,5 mm × 1,5 mm corpo: quattro terminali, pin centrale è collegato a un grande blocco di trasferimento del calore [41]
SOT-143: corpo conico 3mm x 1,4mm x 1,1mm: quattro terminali: un pad più grande indica il terminale 1. [42]
SOT-223: corpo 6,7 mm × 3,7 mm × 1,8 mm: quattro terminali, uno dei quali è un grande blocco di trasferimento del calore [43]
SOT-323 (SC-70): 2 mm × 1,25 mm × 0,95 mm corpo: tre terminali [44]
SOT-416 (SC-75): 1,6 mm × 0,8 mm × 0,8 mm corpo: tre terminali [45]
SOT-663: 1,6 mm × 1,6 mm × 0,55 mm corpo: tre terminali [46]
SOT-723: 1,2 mm × 0,8 mm × 0,5 mm corpo: tre terminali: cavo piatto [47]
SOT-883 (SC-101): 1 mm × 0,6 mm × 0,5 mm corpo: tre terminali: senza piombo [48]
Altro [ modifica ]
DPAK (TO-252, SOT-428): Confezione discreta. Sviluppato da Motorola per ospitare dispositivi più potenti. Disponibile in tre versioni [49] o cinque terminali [50]
D2PAK (TO-263, SOT-404): più grande del DPAK; fondamentalmente un equivalente a montaggio superficiale del pacchetto a foro passante TO220 . Disponibile nelle versioni a 3, 5, 6, 7, 8 o 9 terminali [51]
D3PAK (TO-268): anche più grande di D2PAK [52]
Pacchetti a cinque e sei terminali
Transistor a profilo ridotto (SOT)
SOT-23-5 (SOT-25, SC-74A): 2.9 mm × 1.3 / 1.75 mm × 1.3 mm corpo: cinque terminali [53]
SOT-23-6 (SOT-26, SC-74): 2.9 mm × 1.3 / 1.75 mm × 1.3 mm corpo: sei terminali [54]
SOT-23-8 (SOT-28): 2.9 mm × 1.3 / 1.75 mm × 1.3 mm corpo: otto terminali [55]
SOT-353 (SC-88A): 2 mm × 1,25 mm × 0,95 mm corpo: cinque terminali [56]
SOT-363 (SC-88, SC-70-6): 2 mm × 1,25 mm × 0,95 mm corpo: sei terminali [57]
SOT-563: 1,6 mm × 1,2 mm × 0,6 mm corpo: sei terminali [58]
SOT-665: 1,6 mm × 1,6 mm × 0,55 mm corpo: cinque terminali [59]
SOT-666: 1,6 mm × 1,6 mm × 0,55 mm corpo: sei terminali [60]
SOT-886: 1,5 mm × 1,05 mm × 0,5 mm corpo: sei terminali: senza piombo
SOT-886: 1 mm × 1,45 mm × 0,5 mm corpo: sei terminali: senza piombo [61]
SOT-891: 1,05 mm × 1,05 mm × 0,5 mm corpo: cinque terminali: senza piombo
SOT-953: corpo 1 mm × 1 mm × 0,5 mm: cinque terminali
SOT-963: corpo 1 mm × 1 mm × 0,5 mm: sei terminali
SOT-1115: 0,9 mm × 1 mm × 0,35 mm corpo: sei terminali: senza piombo [62]
SOT-1202: 1 mm × 1 mm × 0,35 mm corpo: sei terminali: senza piombo [63]


Pacchetti con più di sei terminali
Dual-in-line
Flatpack era uno dei primi pacchetti montati sulla superficie.
Circuito integrato a profilo ridotto (SOIC): dual-in-line, 8 o più pin, forma di piombo ad ala di gabbiano, spaziatura dei pin 1.27 mm
Pacchetto di piccole dimensioni, J-leaded (SOJ), lo stesso di SOIC ad eccezione di J-leaded [64]
Pacchetto sottile a profilo sottile (TSOP), più sottile del SOIC con spaziatura dei pin più piccola di 0,5 mm
Termoretraibile pacchetto (SSOP), spaziatura dei pin di 0,65 mm, a volte 0,635 mm o in alcuni casi 0,8 mm
Pacchetto Thin Shrink Small-outline (TSSOP).
Pacchetto di dimensioni ridotte (QSOP) di dimensione quadrata, con spaziatura dei piedini di 0,635 mm
Pacchetto di contorni molto piccolo (VSOP), ancora più piccolo di QSOP; Spaziatura tra 0,4, 0,5 mm o 0,65 mm
Dual flat no-lead (DFN), ingombro ridotto rispetto all'equivalente leaded
Quad-in-line
Porta-trucioli di piombo in piombo (PLCC): quadrato, J-lead, spaziatura dei piedini 1,27 mm
Quad flat package ( QFP ): varie dimensioni, con spilli su tutti e quattro i lati
Quad flat-package a basso profilo ( LQFP ): altezza 1,4 mm, dimensioni variabili e piedini su tutti e quattro i lati
Plastic quad flat-pack ( PQFP ), un quadrato con spilli su tutti e quattro i lati, 44 o più spilli
Metric quad flat-pack ( MQFP ): un pacchetto QFP con distribuzione pin metrica
Thin quad flat-pack ( TQFP ), una versione più sottile di PQFP
Quadripolare senza piombo ( QFN ): ingombro ridotto rispetto all'equivalente con piombo
Portacavi senza piombo (LCC): i contatti sono incassati verticalmente nella saldatura "wick-in". Comune nell'elettronica dell'aviazione a causa della robustezza alle vibrazioni meccaniche.
Pacchetto micro leadframe ( MLP , MLF ): con passo di contatto 0,5 mm, nessun cavo (come QFN)
Power quad flat no-lead ( PQFN ): con fustelle esposte per dissipazione di calore
Matrici di griglia
Matrice di sfere (BGA): una matrice quadrata o rettangolare di sfere di saldatura su una superficie, la distanza della sfera di solito 1,27 mm (0,050 pollici)
Land grid array (LGA): una serie di terre nude solo. Simile all'apparenza a QFN , ma l'accoppiamento avviene tramite pin a molla all'interno di un socket piuttosto che a saldare.
Matrice a griglia a passo fine ( FBGA )]: una matrice quadrata o rettangolare di sfere di saldatura su una superficie
Array di sfere a passo fine a profilo basso ( LFBGA ): una matrice quadrata o rettangolare di sfere di saldatura su una superficie, interasse di sfere normalmente di 0,8 mm
Array di sfere sottili a passo fine ( TFBGA ): una matrice quadrata o rettangolare di sfere di saldatura su una superficie, interasse di sfere di 0,5 mm
Column grid array (CGA): un pacchetto di circuiti in cui i punti di ingresso e di uscita sono cilindri o colonne per saldatura ad alta temperatura disposti in un modello a griglia.
Serie di colonne a griglia in ceramica (CCGA): un pacchetto di circuiti in cui i punti di ingresso e di uscita sono cilindri o colonne per saldatura ad alta temperatura disposti in un modello a griglia. Il corpo del componente è ceramico.
Matrice a griglia micro sfera (μBGA): distanza tra le sfere inferiore a 1 mm
Lead less package (LLP): un pacchetto con distribuzione dei pin metrica (passo di 0,5 mm).
Dispositivi non confezionati
Sebbene siano montati in superficie, questi dispositivi richiedono un processo specifico per il montaggio.
Chip-on-board (COB), un chip di silicio nudo , che di solito è un circuito integrato, viene fornito senza un pacchetto (di solito un telaio di piombo sovrastampato con resina epossidica ) ed è collegato, spesso con resina epossidica, direttamente a un circuito stampato. Il chip viene quindi incollato e protetto da danni meccanici e contaminazione da un "glob-top" epossidico .
Chip-on-flex (COF), una variazione di COB, in cui un chip viene montato direttamente su un circuito flessibile .
Chip-on-glass (COG); una variazione di COB, in cui un chip, in genere un controller di display a cristalli liquidi (LCD), viene montato direttamente sul vetro :.
Ci sono spesso sottili variazioni nei dettagli del pacchetto, dal produttore al produttore, e anche se vengono utilizzate le designazioni standard, i progettisti devono confermare le dimensioni quando si dispongono i circuiti stampati.
Identificazione
resistenze
Per il 5% di precisione SMD i resistori di solito sono contrassegnati con i loro valori di resistenza usando tre cifre: due cifre significative e una cifra moltiplicatrice. Spesso si tratta di caratteri bianchi su sfondo nero, ma è possibile utilizzare altri sfondi e caratteri colorati.
Il rivestimento nero o colorato è solitamente solo su una faccia del dispositivo, i lati e l'altra faccia sono semplicemente il substrato non rivestito, solitamente in ceramica bianca. La superficie rivestita, con l'elemento resistivo sottostante, viene normalmente posizionata rivolta verso l'alto quando il dispositivo è saldato alla scheda, sebbene possano essere visti in casi rari montati con la parte inferiore non patinata rivolta verso l'alto, per cui il codice del valore della resistenza non è visibile.
Per resistori SMD di precisione dell'1%, il codice viene utilizzato, in quanto le tre cifre non trasmetterebbero informazioni sufficienti. Questo codice è composto da due cifre e una lettera: le cifre indicano la posizione del valore nella sequenza E96, mentre la lettera indica il moltiplicatore. [65]
Esempi tipici di codici di resistenza
102 = 10 00 = 1.000 Ω = 1 kΩ
0R2 = 0,2 Ω
684 = 68 0000 = 680.000 Ω = 680 kΩ
499X = 499 × 0,1 = 49,9 Ω
C'è uno strumento online per tradurre i codici in valori di resistenza. I resistori sono realizzati in diversi tipi; un tipo comune utilizza un substrato ceramico. I valori di resistenza sono disponibili in diverse tolleranze definite nella tabella dei valori di decadimento EIA :
E3, tolleranza del 50% (non più utilizzata)
E6, tolleranza del 20% (ora usata raramente)
E12, tolleranza del 10%
E24, tolleranza del 5%
E48, tolleranza del 2%
E96, tolleranza 1%
E192, 0,5, 0,25, 0,1% e tolleranze più strette
condensatori
I condensatori non elettrolitici sono solitamente non contrassegnati e l'unico metodo affidabile per determinare il loro valore è la rimozione dal circuito e la successiva misurazione con un misuratore di capacità o ponte di impedenza. The materials used to fabricate the capacitors, such as nickel tantalate, possess different colours and these can give an approximate idea of the capacitance of the component.[ citation needed ]
Light grey body colour indicates a capacitance which is generally less than 100 pF.
Medium grey colour indicates a capacitance anywhere from 10 pF to 10 nF.
Light brown colour indicates a capacitance in a range from 1 nF to 100 nF.
Medium brown colour indicates a capacitance in a range from 10 nF to 1 μF.
Dark brown colour indicates a capacitance from 100 nF to 10 μF.
Dark grey colour indicates a capacitance in the μF range, generally 0.5 to 50 μF, or the device may be an inductor and the dark grey is the color of the ferrite bead. (An inductor will measure a low resistance to a multimeter on the resistance range whereas a capacitor, out of the circuit, will measure a near infinite resistance.)
Generally physical size is proportional to capacitance and (squared) voltage for the same dielectric. For example, a 100 nF 50 V capacitor may come in the same package as a 10 nF 150 V device.
SMD (non-electrolytic) capacitors, which are usually monolithic ceramic capacitors, exhibit the same body color on all four faces not covered by the end caps.
SMD electrolytic capacitors, usually tantalum capacitors, and film capacitors are marked like resistors, with two significant figures and a multiplier in units of picofarads or pF, (10−12 farad.)
Examples
104 = 100 nF = 100,000 pF
226 = 22 μF = 22,000,000 pF
The electrolytic capacitors are usually encapsulated in black or beige epoxy resin with flat metal connecting strips bent underneath. Some film or tantalum electrolytic types are unmarked and possess red, orange or blue body colors with complete end caps, not metal strips.
Induttori
Smaller inductance with moderately high current ratings are usually of the ferrite bead type. They are simply a metal conductor looped through a ferrite bead and almost the same as their through-hole versions but possess SMD end caps rather than leads. They appear dark grey and are magnetic, unlike capacitors with a similar dark grey appearance. These ferrite bead type are limited to small values in the nH (nano Henry) range and are often used as power supply rail decouplers or in high frequency parts of a circuit. Larger inductors and transformers may of course be through-hole mounted on the same board.
SMT inductors with larger inductance values often have turns of wire or flat strap around the body or embedded in clear epoxy, allowing the wire or strap to be seen. Sometimes a ferrite core is present also. These higher inductance types are often limited to small current ratings, although some of the flat strap types can handle a few amps.
As with capacitors, component values and identifiers for smaller inductors are not usually marked on the component itself; if not documented or printed on the PCB, measurement, usually removed from the circuit, is the only way of determining them. Larger inductors, especially wire-wound types in larger footprints, usually have the value printed on the top. For example, "330", which equates to a value of 33uH (micro Henry).
Discrete semiconductors
Discrete semiconductors, such as diodes and transistors are often marked with a two- or three-symbol code. The same code marked on different packages or on devices from different manufacturers can translate to different devices.
Many of these codes, used because the devices are too small to be marked with more traditional numbers used on larger packages, correlate to more familiar traditional part numbers when a correlation list is consulted.
GM4PMK in the United Kingdom has prepared a correlation list , and a similar .pdf list is also available, although these lists are not complete.
Integrated circuits
Generally, integrated circuit packages are large enough to be imprinted with the complete part number which includes the manufacturer's specific prefix, or a significant segment of the part number and the manufacturer's name or logo .
Examples of manufacturers' specific prefixes:
Philips HEF4066 or Motorola MC14066. (a 4066 Quad Analog Switch.)
Fujitsu Electric FA5502. (a 5502M Boost Architecture Power factor correction controller.)