
Introduzione
Nel modernoSMT linee di produzione, l'accuratezza e la stabilità del controllo della temperaturaapparecchiature per saldatura a rifusionesono fattori chiave che determinano la qualità della saldatura finale. Molti produttori e ingegneri di elettronica riscontrano spesso difetti tipici della saldatura, come la rimozione dei componenti, i giunti di saldatura a freddo BGA o le sfere di saldatura.
Forno a rifusione NeoDen IN12Cpresenta 12 zone di temperatura indipendenti, piastre riscaldanti in lega di alluminio e un design dedicato della zona di raffreddamento, che lo rende adatto per la saldatura di componenti 0201 e di pacchetti complessi come BGA, QFP e QFN. Per garantire che l'apparecchiatura mantenga prestazioni di processo ottimali a lungo termine, questo articolo compila una guida per la manutenzione quotidiana e la calibrazione della temperatura del forno a rifusione IN12C basata sulle norme ufficialiutentemanuale, con particolare attenzione a come risolvere i problemi della sfera saldante ottimizzando il profilo della temperatura.

L'impatto della manutenzione del forno a riflusso sulla resa SMT
In termini di progettazione meccanica, NeoDen IN12C incorpora diverse ottimizzazioni per ridurre l'usura meccanica di routine:
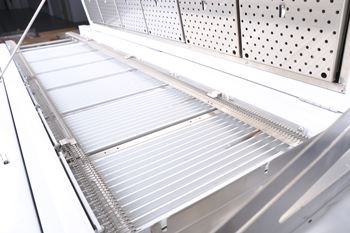
- Catena a maglie di tipo B in acciaio inossidabile stampato in un unico pezzo-:Le catene tradizionali in acciaio al carbonio tendono ad arrugginirsi se lasciate inattive per lunghi periodi e richiedono l'applicazione frequente di lubrificante ad alta temperatura- durante il funzionamento quotidiano. La catena a maglie dell'IN12C presenta un design stampato in un unico pezzo- senza giunzioni rivettate, prevenendo l'allentamento della catena causato dalla fatica a lungo termine-alle alte-temperature.
- Struttura della pista leggera:Il peso totale del gruppo cingoli è mantenuto al di sotto dei 5 kg, riducendo il carico sul motore di azionamento e contribuendo a prolungarne la durata. Allo stesso tempo, il binario leggero migliora efficacemente l’uniformità della temperatura nelle aree adiacenti al binario.
Sebbene i componenti meccanici riducano la frequenza della lubrificazione ordinaria, la pulizia periodica del sistema di alimentazione dell'aria e la calibrazione dei sensori di controllo della temperatura rimangono essenziali per mantenere una precisione del controllo della temperatura di ±0,5 gradi, poiché il flusso si volatilizza ad alte temperature e quindi si condensa e si accumula.
NeoDen IN12C Procedura di manutenzione periodica di base
Per garantire il funzionamento stabile a lungo-termine del sistema di controllo dell'apparecchiatura, la fabbrica dovrebbe stabilire le seguenti procedure di manutenzione standardizzate:
1. Avvio giornaliero e controllo dello stato degli indicatori a tre-colori: durante la fase di avvio.
Controllare se l'interruttore automatico e il dispositivo di corrente residua (RCD) sono chiusi normalmente. Dopo l'avvio, determina lo stato dell'apparecchiatura tramite l'indicatore di stato a tre-colori in alto:
- Una luce gialla lampeggiante indica che la zona termica è in fase di riscaldamento-.
- Una luce verde fissa indica che tutte le zone termiche hanno raggiunto la temperatura impostata.
- Una luce rossa lampeggiante indica un malfunzionamento del sistema, spegnere la macchina per risolvere il problema.
2. Meccanismo di azionamento e regolazione meccanica della larghezza della catena: manutenzione settimanale.
Testare il meccanismo di regolazione della larghezza della carreggiata. Se il pulsante di regolazione elettrica della larghezza non risponde, utilizzare le maniglie di regolazione manuale della larghezza su entrambe le estremità dell'attrezzatura per effettuare regolazioni manuali, prevenendo la deformazione del cingolo causata da una resistenza anomala alle alte temperature.
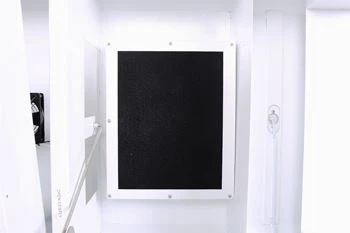
3. Sostituzione della cartuccia filtrante del sistema di filtraggio dei fumi di saldatura incorporata-: ogni 8 mesi/regolazione in base al volume di produzione.
Per mantenere l'efficienza della circolazione del flusso d'aria del design idrodinamico e prevenire ostruzioni dei condotti dell'aria, la cartuccia del filtro deve essere sostituita regolarmente:
- Rimuovere il parabrezza sinistro sul lato sinistro dell'attrezzatura.
- Aprire il coperchio del filtro situato nella zona concava.
- Estrarre il gruppo filtro e sostituire il cotone in fibra di carbonio.
Risoluzione dei problemi relativi ai difetti delle sfere di saldatura a rifusione e ottimizzazione della curva
1. Meccanismo principale della formazione delle sfere di saldatura
Le sfere di saldatura sono un difetto comune nel processo di saldatura a rifusione e si formano tipicamente tra la zona di preriscaldamento e la zona attiva.
Se la pendenza di aumento della temperatura nella sezione di preriscaldamento è troppo ripida (generalmente controllata entro 2 gradi / s), i solventi e il flusso all'interno della pasta saldante evaporeranno violentemente o addirittura "schizzeranno". Queste minuscole particelle metalliche vengono espulse dal cuscinetto principale a causa degli spruzzi. Quando entrano nella sezione di rifusione e si sciolgono, non possono reintegrarsi nel giunto di saldatura principale, ma si solidificano in sfere di saldatura separate attorno alla periferia del pad durante il raffreddamento.
2. Piano di adeguamento del processo: regolazione della velocità del trasportatore e del flusso d'aria nelle zone di temperatura
Per risolvere il problema delle sfere di saldatura causate da un'eccessiva velocità di asciugatura, è possibile condurre la convalida del processo combinando le regolazioni del flusso d'aria con l'ottimizzazione della velocità del trasportatore.
Utilizzando il sistema di monitoraggio della temperatura superficiale della scheda a 4 canali dell'IN12C, i parametri di processo possono essere regolati attraverso i seguenti passaggi:
- Posizionamento della termocoppia:Fissa le termocoppie di test nelle posizioni tipiche del PCB (come i conduttori di componenti di grandi dimensioni, il centro dei pad dei circuiti integrati e i bordi del PCB) utilizzando nastro resistente alle-temperature-per acquisire con precisione le temperature della superficie della scheda.
- Analisi della curva-in tempo reale:Carica la scheda di test nel forno e osserva le curve di misurazione-in tempo reale sullo schermo del sistema.
- Perfeziona-i parametri del processo:La velocità del nastro trasportatore IN12C supporta la regolazione da 50 a 600 mm/min. Quando si lavora pasta saldante senza piombo-standard, si consiglia di mantenere la velocità del nastro a circa 250–300 mm/min. Allo stesso tempo, sfrutta la funzione di velocità dell'aria regolabile in ciascuna zona di temperatura per ridurre adeguatamente la velocità della ventola nella zona di preriscaldamento. Ciò rallenta il trasferimento di calore convettivo, consentendo un tempo sufficiente affinché il flusso evapori costantemente e riducendo gli schizzi di pasta saldante causati dalla rapida ebollizione.
Impostazioni consigliate della zona di temperatura a 4 stadi per la tipica saldatura a rifusione
Quando si regolano le temperature, tenere presente che la temperatura preimpostata dell'unità di riscaldamento è generalmente di 20–40 gradi superiore alla temperatura effettiva raggiunta sulla superficie del PCB a causa delle perdite di trasferimento di calore.
Utilizzando una comune pasta saldante senza piombo- (come SAC305, con un punto di fusione di 217 gradi) come esempio, si consiglia di calibrare i parametri della zona di temperatura secondo le seguenti quattro fasi:
Nota:I seguenti parametri sono valori di riferimento del processo tipici per SAC305, è necessario seguire la curva consigliata dal fornitore della pasta saldante.
| Processo di saldatura a 4 fasi | Scopo e logica della zona di temperatura | Intervallo di temperatura effettiva della superficie della scheda consigliato | Configurazione hardware dell'apparecchiatura |
| 1. Zona di preriscaldamento | Aumento lento della temperatura per volatilizzare i solventi della pasta saldante e attivare il flusso. | Room temperature --->140/150 gradi, velocità di riscaldamento<2°C/s. | Piastra riscaldante in lega di alluminio per ridurre le differenze di temperatura trasversali. |
| 2. Temperatura costante/Zona attiva | Minimizza le differenze di temperatura tra i componenti sulla superficie della scheda e rimuovi gli ossidi dalle superfici di saldatura. | 150°C-->190 gradi, mantenuto per 60–120 secondi. | Camera interna in acciaio inossidabile combinata con materiale isolante termico per trattenere il calore interno. |
| 3. Zona di riflusso | La pasta saldante è completamente fusa, formando un giunto IMC (Intermetallic Compound). | Temperatura di picco 230–245 gradi; tempo trascorso al di sopra del punto di fusione 40–70 secondi. | I moduli indipendenti di controllo della temperatura superiore e inferiore forniscono un'efficiente compensazione termica. |
| 4. Zona di raffreddamento | Controlla la velocità di raffreddamento per ottenere un affinamento della grana nei giunti di saldatura. | Velocità di raffreddamento controllata da -2 a -4 gradi/s. | Quattro ventole di circolazione indipendenti nella sezione superiore riducono le interferenze provenienti dall'ambiente circostante. |
Nota:L'IN12C può memorizzare internamente fino a 40 file di lavoro. Dopo aver calibrato una curva qualificata per PCB con numero di strati e densità diversi, si consiglia di salvarla come file separato. Ciò consente il recupero con un-clic quando si passa alla produzione di prodotti diversi, garantendo la coerenza dei parametri di processo.
Gestione del consumo energetico delle apparecchiature e specifiche sul consumo energetico
A lungo-termineProduzione SMT, il consumo energetico diapparecchiature per saldatura a rifusionerappresenta una componente significativa dei costi operativi di una fabbrica. Secondo ilNeoDen IN12Cspecifiche tecniche, i suoi parametri di consumo energetico sono i seguenti:
- Potenza iniziale:~4,8kW
- Potenza di lavoro tipica:~2,2kW
- Configurazione dell'alimentatore:Mono-fase,-filo singolo CA 220 V (può essere collegato direttamente alle reti elettriche residenziali o industriali standard).
La manutenzione regolare del sistema di filtraggio, il mantenimento dei condotti dell'aria della ventola puliti e la calibrazione dei sensori della termocoppia garantiscono che la macchina fornisca una potenza termica stabile alla sua potenza operativa standard. Se il flusso non viene pulito dall'apparecchiatura per un periodo prolungato, gli elementi filtranti intasati e il flusso d'aria ostruito possono compromettere l'efficienza della circolazione del calore del forno, influenzando così l'uniformità della temperatura. Pertanto, si consiglia di eseguire tempestivamente la manutenzione secondo il programma di manutenzione ufficiale. La manutenzione ordinaria non solo prolunga la durata delle piastre riscaldanti, ma mantiene anche il funzionamento dell'apparecchiatura entro un intervallo di consumo energetico ottimale e basso-.

Conclusione
La qualità costante della saldatura si basa su profili di temperatura adeguati e su una manutenzione scientifica quotidiana. Attraverso ispezioni giornaliere standardizzate, pulizia regolare del sistema di flusso d'aria e calibrazione precisa utilizzando il sistema di misurazione della temperatura a livello di scheda a 4-canali, i difetti di saldatura come le sfere di saldatura possono essere controllati in modo efficace, garantendo che l'apparecchiatura di saldatura a rifusione mantenga un livello di controllo preciso della temperatura di ±0,5 gradi durante l'intero ciclo di vita.